

Otomotiv yan sanayinde kullanılan plastik boruların kalitesi, yalnızca doğru ölçülerde üretilmeleriyle değerlendirilmez. Birleşim noktalarının sızdırmazlığı, bağlantı dayanımı ve üretim boyunca aynı sonuçların alınması da belirleyicidir. Dışarıdan düzgün görünen bir kaynak bölgesi, uygun koşullarda birleştirilmediyse basınç altında sorun çıkarabilir.
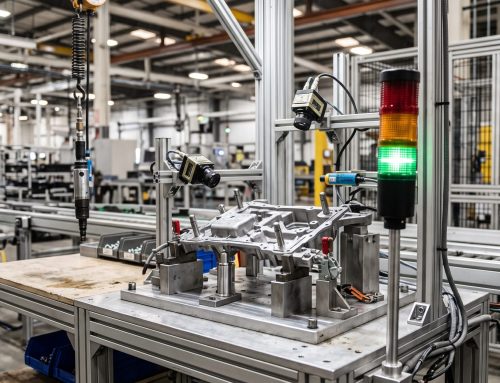
Kesim, kaynak ve kontrol adımlarından oluşan bir hatta kaynak istasyonu, ürünün performansını doğrudan etkiler. Bu istasyonda eritme kalıbının geometrisi ve sıcaklığı; işlem süresi, baskı kuvveti ve parça konumlandırmasıyla birlikte yönetilir.
Otomotiv plastiği işleme makinalarında kalıp ve ısı kontrolü, bu nedenle üretimin temel kalite unsurlarından biridir. Otomotiv yan sanayi için entegre üretim hatları planlanırken kesimden son kontrole kadar bütün aşamaların birbirini desteklemesi gerekir. Kaynak istasyonunda istikrarlı sonuç almak, hattın önceki aşamalarında sağlanan ölçü ve yüzey kalitesine de bağlıdır.
İçindekiler Tablosu
Boru Kaynak Makinası Nasıl Çalışır?
Boru kaynak makinası, birleştirilecek plastik yüzeyleri kontrollü şekilde ısıtarak kaynak yapılabilecek duruma getirir. Ardından parçalar belirli bir baskı altında bir arada tutulur ve birleşim bölgesinin soğuyarak dayanım kazanması sağlanır. Bu uygulamada “yapıştırma” olarak adlandırılan işlem, yüzeylerin ısıyla birleştirilmesine dayanır.
Süreç dört temel adımdan oluşur:
- Eritme kalıbının ısıtılması: Kalıp, işlenecek malzemeye ve uygulamaya uygun sıcaklığa getirilir.
- Parçaların yaklaştırılması: Sabitlenen parçalar, kontrollü bir hareketle ısıtma konumuna taşınır.
- Birleşme yüzeylerinin eritilmesi: Yüzeyler, kaynak için gerekli eriyik tabakası oluşacak şekilde ısıtılır.
- Baskı altında birleştirme: Isıtılan yüzeyler bir araya getirilir ve belirlenen süre boyunca konumları korunur.
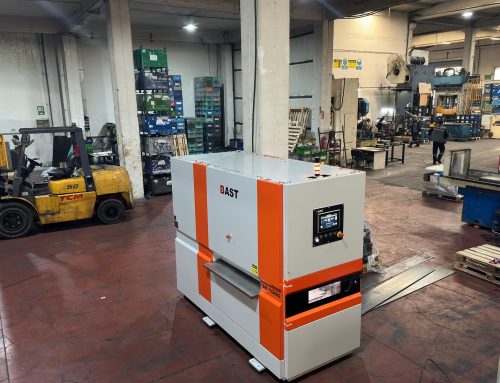
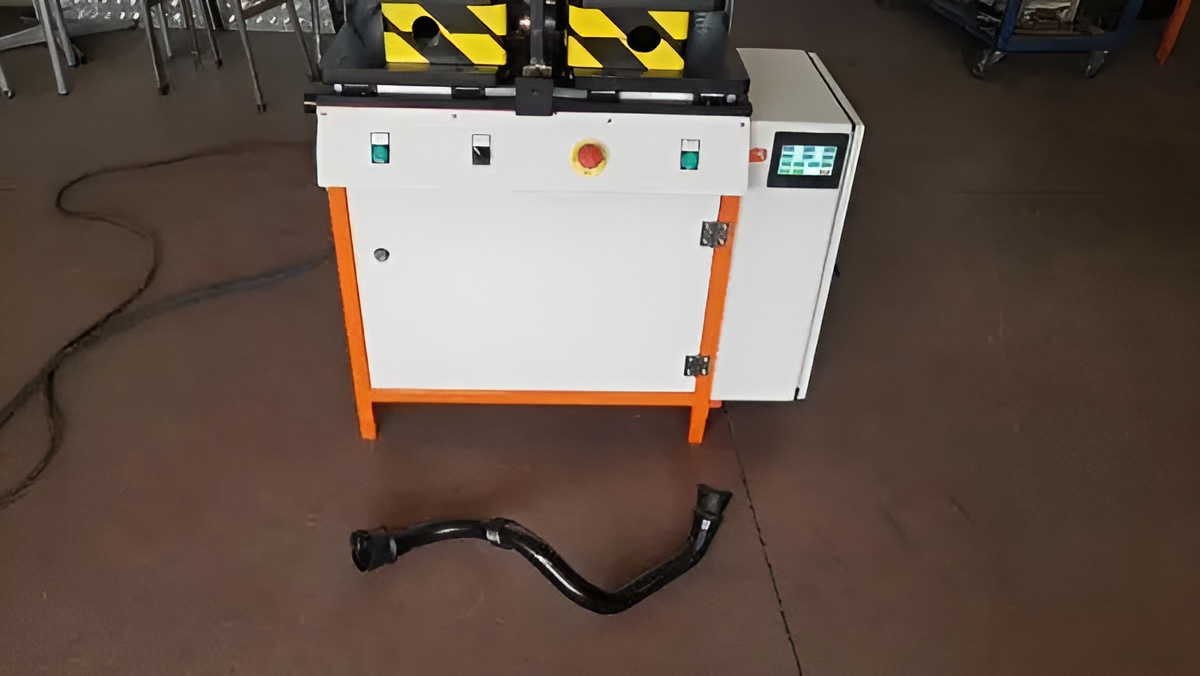
Meşe Makina’nın Boru Kaynak Makinası, 450 °C’ye kadar ısıtılan eritme kalıplarına malzemelerin otomatik yaklaştırılması ve yüzeyler eritildikten sonra baskıda tutulması prensibiyle çalışır. 450 °C, her plastik için uygulanacak kaynak sıcaklığı değildir; makinanın belirtilen ısıtma kapasitesidir. Çalışma sıcaklığı, ilgili malzemenin özelliklerine ve parçanın kaynak gereksinimlerine göre belirlenir.
Eritme Kalıbı Sıcaklığı Neden Bu Kadar Önemli?
Kaynak sırasında amaç, birleşecek yüzeylerde yeterli ve dengeli bir eriyik tabakası oluşturmaktır. Sıcaklığın uygun aralığın dışında kalması, bu tabakanın özelliklerini ve bağlantının dayanımını etkiler.
Düşük sıcaklıkta yetersiz erime oluşur. Sıcaklık, malzeme için gerekli aralığın altında kaldığında yüzeyler kaynak için gereken duruma ulaşmaz. Parçalar birbirine tutunmuş gibi görünse bile birleşim bölgesinde yeterli dayanım oluşmayabilir. “Soğuk kaynak” olarak adlandırılan bu durum, basınç altında sızıntı veya bağlantı ayrılması riski doğurur.
Gereğinden yüksek sıcaklık, malzemeyi bozar. Uygun sıcaklık ve süre sınırlarının aşılması, kaynak bölgesinde malzeme bozulmasına neden olabilir. Aşırı erime, şekil kaybı ve fazla çapak da sıcaklık, süre ve baskı dengesindeki bozulmanın sonuçları arasındadır. Sıcaklığı yükseltmek, tek başına daha güçlü kaynak sağlamaz.
Kalıp yüzeyindeki sıcaklık dağılımı, ayarlanan değer kadar önemlidir. Bir bölgenin diğerinden farklı ısınması, birleşme yüzeyi boyunca farklı erime koşulları oluşturur. Kontrol panelinde hedef sıcaklığın görülmesi, bütün çalışma yüzeyinin aynı koşullarda olduğunu tek başına göstermez.
Her malzeme ve parça için uygun bir çalışma aralığı vardır. Plastik türü, et kalınlığı veya birleşim geometrisi değiştiğinde proses ayarları yeniden doğrulanır. Uygunluğu test edilen sıcaklık, süre ve baskı değerlerinin kayıtlı reçeteler halinde kullanılması, üretimde tutarlılığı destekler.

Isı Tek Başına Yetmez: Süre ve Baskı Dengesi
Uygun sıcaklık, başarılı bir kaynağın yalnızca bir parçasıdır. Isıtmanın ne kadar sürdüğü, parçaların ne kadar hızlı birleştirildiği ve birleşme sırasında nasıl baskı uygulandığı da sonucu belirler.
Eritme Süresi
Eritme süresi, yüzeyin aldığı ısıyı ve eriyik tabakanın derinliğini etkiler. Sürenin kısa tutulması yetersiz erimeye, gereğinden uzun tutulması ise aşırı yumuşama ve ölçü kaybına yol açabilir.
Bu nedenle çevrim süresini kısaltmak için ısıtma süresini azaltmadan önce kaynak kalitesi testlerle doğrulanır. Üretim hızı ile bağlantı dayanımı birlikte ele alınır.
Kalıbın Çekilmesi ile Birleşme Arasındaki Süre
Isıtma sona erdiğinde yüzeyler soğumaya başlar. Kalıbın uzaklaşması ile parçaların birleşmesi arasındaki gecikme, kaynak için hazırlanan yüzeylerin durumunu değiştirir.
Bu geçişin malzemeye uygun sürede ve her çevrimde aynı şekilde gerçekleşmesi gerekir. Otomasyon, hareket sırasını ve zamanlamayı kontrol ederek geçiş süresindeki değişkenliği azaltır.
Baskı Kuvveti ve Tutma Süresi
Yetersiz baskı, yüzeylerin gerektiği gibi birleşmesini engeller. Gereğinden fazla baskı ise erimiş malzemeyi birleşim bölgesinden dışarı taşıyarak kaynak geometrisini bozabilir.
Tutma süresi, birleşim bölgesinin baskı altında soğuyup dayanım kazanmasına olanak tanır. Parçanın erken serbest bırakılması, bağlantıda şekil değişikliği riskini artırır. Sıcaklık, süre ve baskı ayarları bu nedenle birlikte doğrulanır.
Kalıp Tasarımı ve Konumlandırma Hassasiyeti
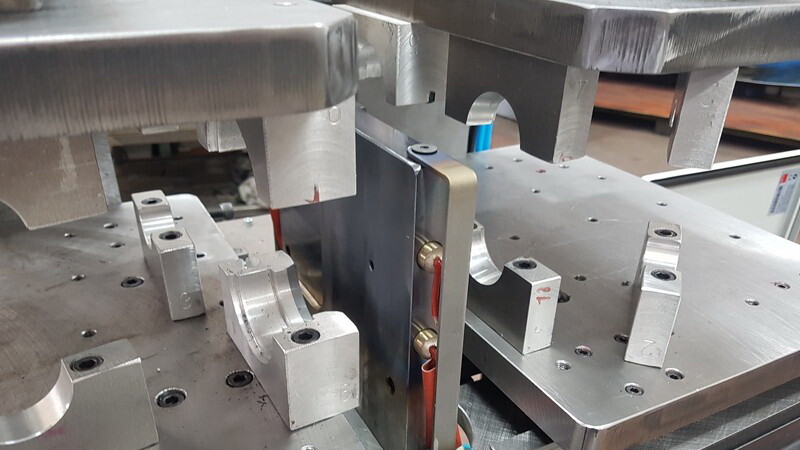
Isı kontrolü doğru olsa bile parçanın kalıba uygun yerleşmemesi, birleşim boyunca eşit ısınmayı engeller. Eritme kalıbının çalışma yüzeyi, parçanın kaynak geometrisine uygun olmalıdır. Birleştirilecek yüzeylerin düzgünlüğü ve ısıtıcıya göre konumu, dengeli ısıtmanın temel koşulları arasındadır.
Boru eksenlerinin hizalanması ve parçaların işlem boyunca sabit tutulması da kaynak kalitesini etkiler. Bağlama düzeni, parçanın kaymasını önlerken plastik gövdede deformasyon oluşturmamalıdır. Yerleştirme sırasında oluşan küçük bir kayma bile birleşim çevresinde farklı temas ve baskı koşulları yaratabilir.
Üretim ilerledikçe kalıp yüzeyindeki aşınma ve malzeme birikintileri kontrol edilir. Yapışan artıklar, yüzeyin çalışma koşullarını ve ısı transferini değiştirir. Temizlikte kalıp yüzeyine veya varsa kaplamasına zarar vermeyen yöntemler kullanılır.
Makina Arızaları Oluşmadan Önce Nasıl Fark Edilir? yazımızın “Isınma ve sıcaklık farklılıkları” bölümünde de anlatıldığı gibi, düzenli sıcaklık takibi bakım planlamasını destekler. Kaynak istasyonunda normalden farklı ısınma davranışlarının ve tekrarlayan sıcaklık sapmalarının kaydedilmesi, sorunların erken fark edilmesini kolaylaştırır.
Kaynaktan Önce: Kesim Kalitesi
Kaynak kalitesi, parçanın kaynak istasyonuna gelmesinden önce şekillenmeye başlar. Boru ucunun eğri, çapaklı veya ölçü dışı kesilmesi, birleşme yüzeylerinin doğru karşılaşmasını zorlaştırır. Isı ve baskı ayarları, kesimden kaynaklanan bütün hataları telafi edemez.
Bu nedenle kesim sonrasında boru boyu, kesim yüzeyinin düzgünlüğü ve çapak durumu kontrol edilir. Kaynak yüzeyleri, işlemi olumsuz etkileyen kir ve kalıntılardan arındırılır.
Meşe Makina’nın 25 ton kapasiteli Sert PVC Boru Kesim Makinası, sert PVC boruların kesimi için geliştirilmiştir. Kesim ekipmanı seçiminde parçanın malzemesi, geometrisi ve hedeflenen kesim kalitesi birlikte ele alınır. Böylece kaynak öncesi hazırlık, üretim hattının kalite hedefleriyle uyumlu hale getirilir.
Kontrolsüz Isının Üretime Maliyeti
Kaynak istasyonundaki bir sıcaklık sapmasının maliyeti, yalnızca hatalı parçanın bedeliyle sınırlı kalmaz. Sorunun geç fark edilmesi; ayıklama, yeniden kontrol, hurda, teslimat gecikmesi ve hat duruşu gibi sonuçlar doğurur.
Örneğin vardiya sonunda tespit edilen bir sızdırmazlık problemi, önceki üretimin de incelemeye alınmasını gerektirebilir. Hangi parçaların uygun koşullarda üretildiği bilinmiyorsa kontrol edilmesi gereken parti büyür. Küçük bir proses sapması, üretim ve kalite ekipleri için geniş bir iş yüküne dönüşür.
Hatalı parçaların müşteriye ulaşması ise reklamasyonlara ve ilave doğrulama taleplerine neden olabilir. Proses kayıtlarının parça veya parti bilgisiyle ilişkilendirilmesi, sorunun kapsamını belirlemeyi kolaylaştırır. İzlenebilirlik, uygun ürünlerle şüpheli ürünleri ayırmayı ve gerekli müdahaleyi doğru partiyle sınırlandırmayı sağlar.
Doğru Kontrol Nasıl Sağlanır?
Kararlı bir kaynak prosesi için ayarların belirlenmesi kadar, üretim boyunca korunması da gerekir. Kontrol sistemi tasarlanırken şu unsurlar birlikte ele alınır:
- Sürekli sıcaklık takibi: Hedef ve gerçek sıcaklık karşılaştırılır. Ölçüm elemanlarının doğruluğu ve çalışma yüzeyinin sıcaklık dağılımı düzenli kontrol edilir.
- Malzemeye özel reçeteler: Doğrulanan sıcaklık, süre ve baskı değerleri ürün bazında kaydedilir. Ayar değişiklikleri yetkilendirilir ve kayıt altında tutulur.
- Tekrarlanabilir hareketler: Otomatik yaklaştırma ve birleştirme, zamanlama ile konumlandırmadaki operatör kaynaklı farklılıkları azaltır.
- Tolerans dışı durumda müdahale: Kritik parametreler belirlenen sınırların dışına çıktığında çevrimin başlamasını engelleyen veya kontrollü duruş sağlayan bir yapı kurulur. Etkilenen parçalar kontrol için ayrılır.
Bu yaklaşım, Poka Yoke Makinaları ile Üretimde Hata Payını Azaltmak yazımızda anlatılan hata önleme mantığıyla aynı temele dayanır.
Son aşamada kaynak kalitesi, ürüne uygun testlerle doğrulanır. Meşe Makina’nın boru kaynak makinasında üretilen ürünlerin 8 bar iç basınç testleri başarıyla tamamlanmıştır. Bu sonuç, test edilen ürünler için geçerlidir. Farklı parçaların test koşulları ve kabul kriterleri, kullanım gereksinimlerine göre belirlenir.

Üretimde Kalıcı Kalite İçin Kontrollü Kaynak
Otomotiv plastiği işleme makinalarında güvenilir kaynak, doğru kalıp tasarımıyla başlar; kontrollü ısıtma, hassas konumlandırma ve uygun baskıyla tamamlanır. Kesim kalitesi, bakım düzeni ve ürün testleri de bu sürecin ayrılmaz parçalarıdır.
Hedef, tek bir parçadan başarılı sonuç almak kadar aynı kaliteyi bütün üretim boyunca sürdürmektir. Bunun için ısı, süre ve baskı dengesi her çevrimde doğrulanan sınırlar içinde tutulur. Meşe Makina ile parçanızın geometrisine ve üretim hedeflerinize uygun kalıp, kaynak ve otomasyon ihtiyaçlarını birlikte belirleyebilirsiniz.
Parçanıza özel kalıp ve otomasyon çözümleri için Meşe Makina ile iletişime geçin.
Bu İçeriği Paylaşın
Related Posts