

Sac düzlüğü ölçümü için atölyede uygulanabilecek en pratik yöntem, sac levhayı düz bir referans tablaya serbestçe yerleştirip yüzeydeki boşlukları mastar ve sentille kontrol etmektir. Çelik sac üzerinde tekrarlayan dalgalar varsa iki ölçü alınır: dalganın yüksekliği ve birbirini izleyen iki tepe arasındaki mesafe. Parçanın kabul edilip edilemeyeceği ise teknik resimde veya sipariş şartnamesinde belirtilen toleransa göre belirlenir.
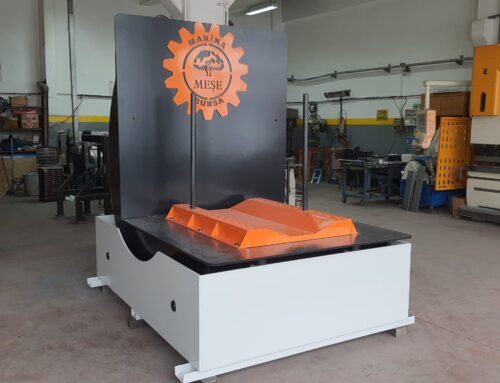
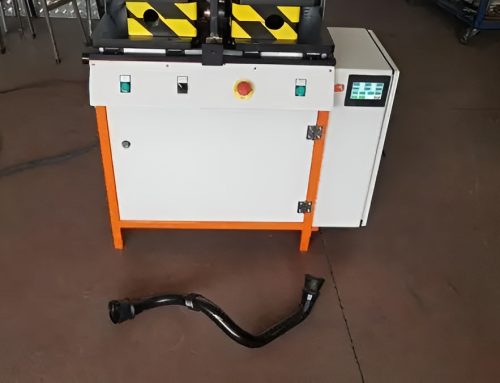
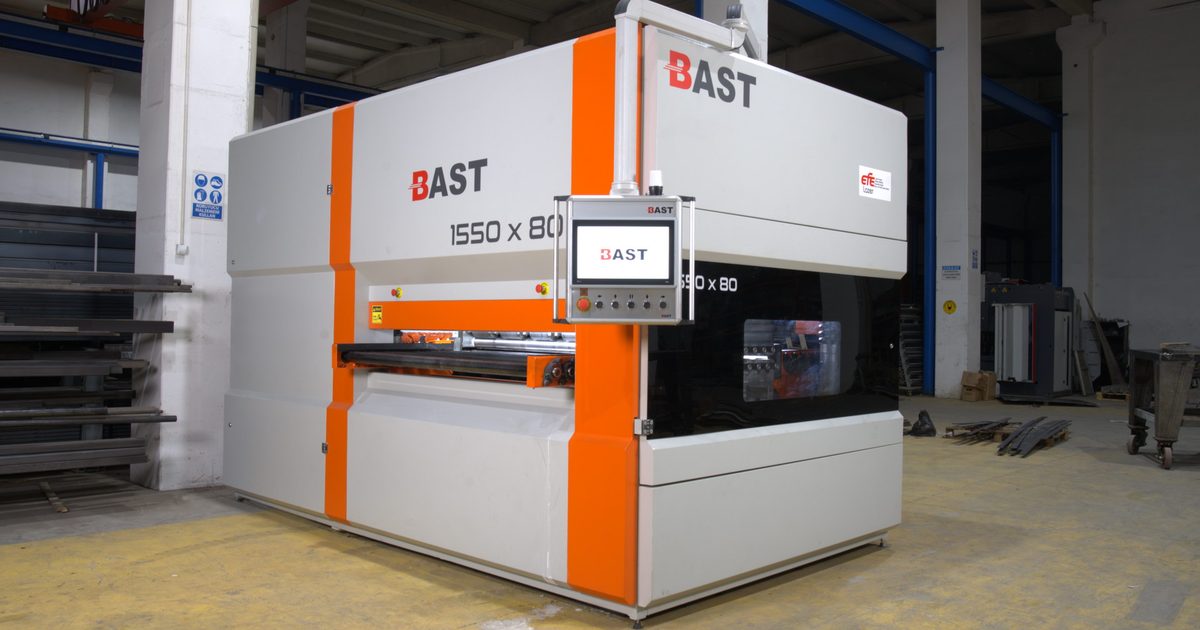
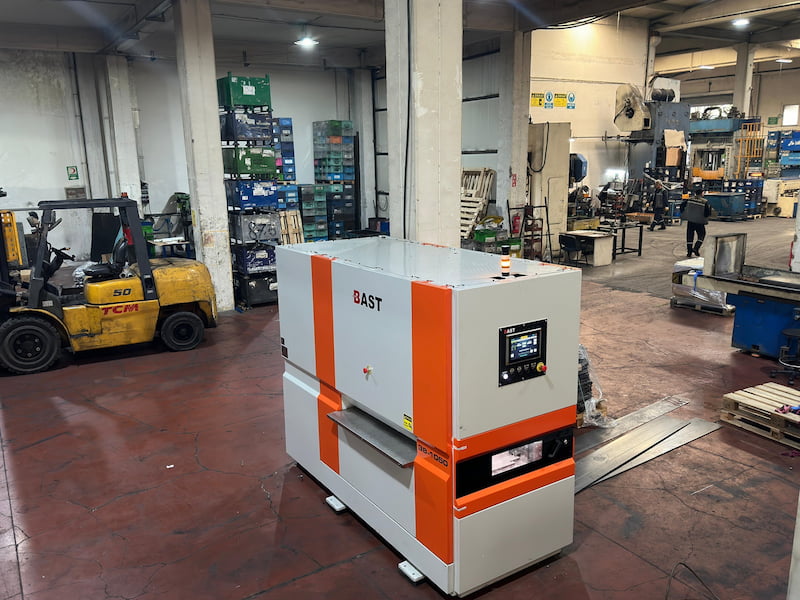
Düzlük sorunu bazen ancak bir sonraki işlemde fark edilir. Lazer kesimden çıkan parçanın bir köşesi kalkabilir, parça abkantın arka dayamasına tam oturmayabilir veya kaynak fikstüründe iki kenarı hizalamak için ek sıkma gerekebilir. Böyle bir durumda kesimden önce ve sonra aynı bölgeden alınan ölçüler, sorunun hangi aşamada ortaya çıktığını anlamayı kolaylaştırır. Meşe Makina, lazer kesimden çıkan sac parçaları büküm ve kaynak öncesinde düzleştirmek için BAST serisi silindirli makineler üretiyor.
İçindekiler Tablosu
Sac levha düzlüğü nedir?
Düzlük, bir yüzeyin ideal bir düzlemden ne kadar saptığını ifade eder. ISO 1101’e göre bir yüzeye düzlük toleransı verildiğinde o yüzeyin tamamı, aralarındaki mesafe tolerans değeri kadar olan iki paralel düzlem arasına sığmalıdır. Örneğin teknik resimde 0,5 mm düzlük toleransı belirtilmişse değerlendirme, işaretlenen yüzeyin tamamını kapsar. Yalnızca bir köşede ölçülen boşluk, bütün parçanın bu koşulu sağladığını göstermez.
Kalınlığı her noktada aynı olan bir sac levhanın kenarları yine de dalgalı olabilir. İki ölçümün üretimde hangi amaçlarla kullanıldığını Sac Düzleştirmede Otomatik Kalınlık Ölçümü yazımızda ele aldık.
Metal sac yüzeyinde hangi düzlük hataları görülür?
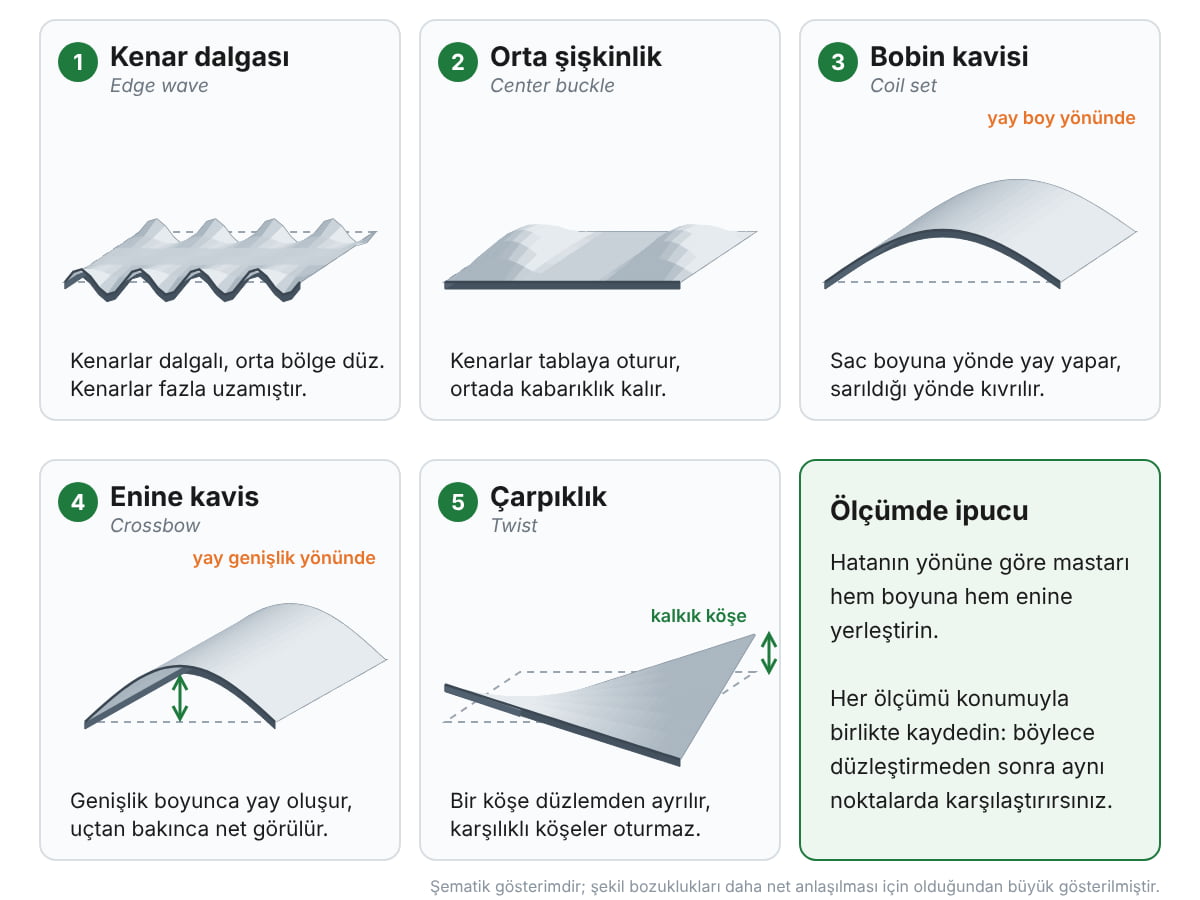
Ölçüme başlamadan önce levhaya hem boyuna hem de enine bakın. Kusurun yönü ve konumu, mastarı nasıl yerleştireceğinizi belirler.
| Hata tipi | Nasıl anlaşılır? | Olası neden |
|---|---|---|
| Kenar dalgası | Sacın bir veya iki kenarında art arda yükselip alçalan bölgeler görülür. | Haddeleme sırasında kenarların orta bölgeden daha fazla uzaması. |
| Orta şişkinlik (center buckle) | Kenarlar tablaya otururken sacın ortasında kabarıklıklar kalır. | Orta bölgenin kenarlara göre daha fazla uzaması. |
| Bobin kavisi (coil set) | Bobinden açılan sac, sarıldığı yönde yeniden kıvrılır. | Malzemenin sarım sırasında aldığı eğriliği kısmen koruması. |
| Enine kavis (crossbow) | Levhaya uçtan bakıldığında genişlik boyunca bir yay görülür. | Haddeleme veya doğrultma sırasında dengesiz şekil değişimi. |
| Çarpıklık (twist) | Levhanın bir ucu diğerine göre dönük durur. Karşılıklı köşeler aynı düzleme oturmaz. | Dengesiz deformasyon veya kesim sırasında serbest kalan artık gerilmeler. |
Sac düzlüğü hangi yöntemlerle ölçülür?
Referans tabla ve sentille boşluk kontrolü
Önce tablayı ve parçanın alt yüzeyini temizleyin. İnce bir talaş bile levhanın bir köşesini kaldırarak ölçümü etkileyebilir. Sacı tablaya bıraktıktan sonra kalkmış kenara bastırmadan sentil yapraklarını boşluğa küçükten büyüğe doğru sürün. Parçayı yukarı itmeden, hafif sürtünmeyle giren yaprağın kalınlığını kaydedin.
Bu kontrol, özellikle kenar ve köşelerde hızlı sonuç verir. Kabarıklık sacın ortasındaysa ve altındaki boşluğa kenardan erişilemiyorsa üst yüzeyden mastarla ölçüm yapılabilir.
Mastar ve cetvelle dalga ölçümü
Kenar dalgasını ölçmek için önce aynı kenar üzerinde birbirini izleyen iki dalga tepesini bulun. Ardından şu üç adımı uygulayın:
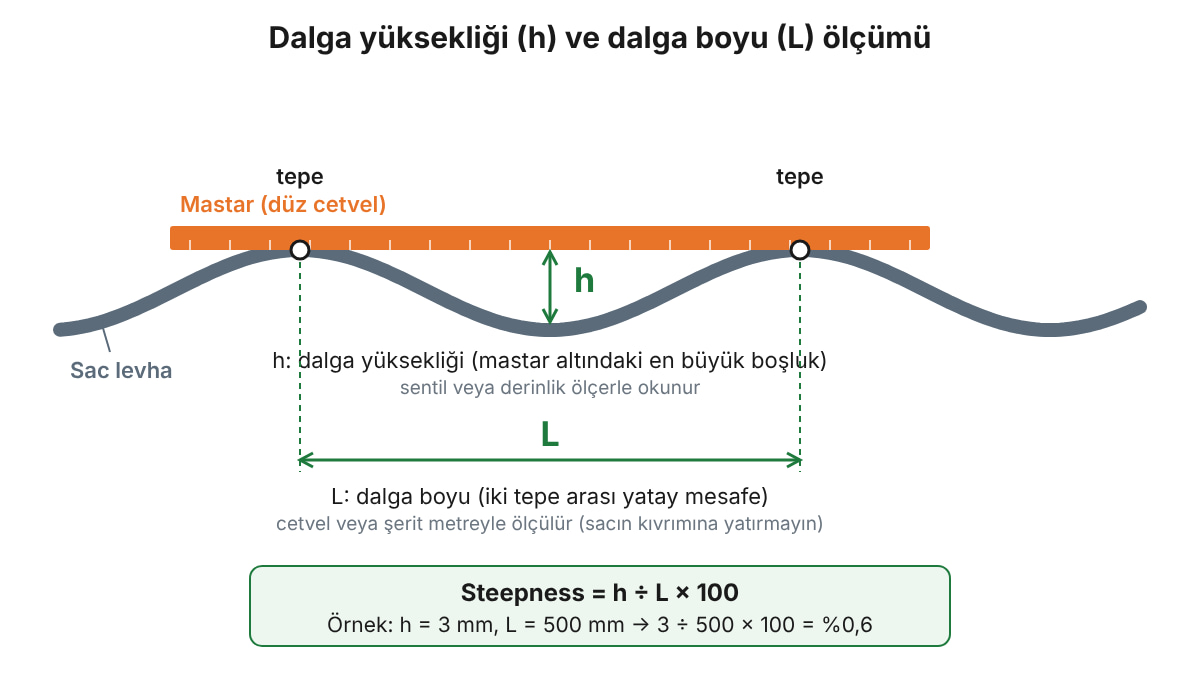
- Mastarı iki tepeye oturtun. Mastar dalganın ilerlediği yönde durmalı ve her iki tepeye de temas etmelidir.
- Dalga yüksekliğini (h) ölçün. İki tepe arasında, mastarın altı ile sac yüzeyi arasındaki boşluğun en büyük olduğu yeri bulun. Buradaki dik mesafeyi sentil veya uygun bir derinlik ölçerle okuyun.
- Dalga boyunu (L) ölçün. Cetvel ya da şerit metreyle aynı iki tepe arasındaki yatay mesafeyi alın. Şerit metreyi sacın kıvrımına yatırmak ölçülen uzunluğu artırır.
Dalga levha boyunca değişiyorsa ölçümü birkaç bölgede tekrarlayın. Her dalganın yüksekliğini ve boyunu birlikte yazın. Böylece düzleştirme sonrasında aynı noktalarda karşılaştırma yapabilirsiniz. Meşe Makina’nın BAST serisini değerlendirirken bu kaydı kendi parçanız için bir deneme ölçütü olarak kullanabilirsiniz: Aynı dalganın yüksekliği düzleştirmeden sonra kaç milimetreye indi?
Komparatör, lazer ve hat içi ölçüm
Küçük parçalarda granit tabla ve komparatör kullanılarak yüzeyin farklı noktalarındaki yükseklikler kaydedilebilir. İnce saclarda komparatör ucunun baskısı parçayı esnetebileceği için temas kuvveti önemlidir. Büyük levhalarda ise lazer veya optik 3D tarama, sapmanın nerede yoğunlaştığını bir yüzey haritası üzerinde gösterir. Teknik resme göre kontrol edilen parçalarda koordinat ölçüm cihazı (CMM) da kullanılabilir.
Hadde hatlarında kullanılan shapemeter, hareket hâlindeki şeridin eni boyunca gerilim dağılımını izler. Bu bilgi üretim sırasında ayar yapmak için kullanılır. Hat üzerinde gergin duran şeridin kesilip serbest bırakıldığında alacağı biçim ayrıca kontrol edilebilir.
| Yöntem | Hassasiyeti etkileyen unsur | Hız | Göreli maliyet | Uygun kullanım |
|---|---|---|---|---|
| Tabla ve sentil | Tabla düzlüğü ve sentil aralığı | Hızlı | Düşük | Kenar ve köşe kontrolü |
| Mastar ve cetvel | Mastarın doğruluğu ve temas noktaları | Hızlı | Düşük | Dalga yüksekliği ve boyu |
| Granit tabla ve komparatör | Prob kuvveti ve ölçüm noktalarının sıklığı | Orta | Orta | Küçük parçaların kontrolü |
| Lazer veya optik 3D tarama | Kalibrasyon ve yüzey yansımaları | Hızlı | Yüksek | Geniş yüzeylerin taranması |
| CMM | Parçanın desteklenmesi ve nokta sıklığı | Görece yavaş | Yüksek | Teknik resme göre kontrol |
| Shapemeter | Sensörlerin enine çözünürlüğü ve şerit gerilimi | Sürekli | Yüksek | Hadde hattında proses takibi |
Dalga yüksekliği nasıl yorumlanır?
Ölçüm raporuna yalnızca “3 mm dalga var” yazıldığını düşünün. Bu yükseklik 500 mm boyunca oluşuyorsa yayvan bir dalga, 250 mm içinde oluşuyorsa daha dik bir dalga söz konusudur. İkisini karşılaştırmak için dalga yüksekliği, dalga boyuna bölünüp yüzdeye çevrilir. Bu orana steepness denir.
Örneğin dalga yüksekliği 3 mm, iki tepe arasındaki mesafe 500 mm ise hesap 3 ÷ 500 × 100 = %0,6 olur. Dalga düzenli ve yaklaşık sinüs biçimindeyse bu ölçüler yaklaşık 8,9 I-Unit değerine karşılık gelir. Atölye kaydında “sol kenarda 500 mm dalga boyunda 3 mm yükseklik” ifadesi, hem ölçüm yerini hem de kusurun boyutunu açıkça tarif eder. Parçanıza uygun düzleştirme makinesi için Meşe Makina’dan teklif isterken bu ölçülere sacın kalınlığını, malzeme kalitesini ve ulaşmak istediğiniz toleransı da ekleyebilirsiniz.
Çelik sac için kabul edilebilir düzlük toleransı nedir?
Sac levha düzlük toleransı belirlenirken önce ürünün nasıl üretildiğine ve hangi biçimde teslim edildiğine bakılır. Örneğin aynı kalınlıktaki iki sıcak haddelenmiş üründen biri bobinden kesilmiş, diğeri levha olarak haddelenmiş olabilir. Bu iki ürün için farklı standartlar geçerli olabilir.
| Standart | Hangi durumda kullanılır? |
|---|---|
| EN 10051 | Sürekli sıcak haddelenmiş şerit ve bu şeritten kesilen sac veya levhaları kapsar. Düzlük değerlendirmesinde ürünün teslim şekli dikkate alınır. |
| EN 10131 | Soğuk şekillendirmeye yönelik, kapsamındaki soğuk haddelenmiş çelik yassı ürünlerin boyut ve şekil toleranslarını tanımlar. |
| EN 10029 | Kapsamına giren, 3 mm ve üzeri sıcak haddelenmiş çelik levhalarda kullanılır. Normal N ve özel S düzlük sınıfları bulunur. |
| ASTM A1030/A1030M | Çelik sac ürünlerinde düzlük özelliklerinin nasıl ölçüleceğini tarif eder. Kabul sınırı için ilgili ürün şartnamesi esas alınır. |
Satın alma şartnamesinde standardın yanı sıra gerekli düzlük sınıfını da belirtmek önemlidir. Kalite kontrol sırasında ölçülen sapma, ilgili standartta ürün kalınlığı, malzeme sınıfı ve ölçüm uzunluğu için verilen koşullarla karşılaştırılır. Kesilmiş parçanın teknik resminde ayrıca bir tolerans varsa bitmiş parça o koşula göre değerlendirilir.
Ölçüm sonucu tolerans dışıysa ne yapılır?
Önce parçanın altında çapak veya talaş bulunmadığını kontrol edip ölçümü tekrarlayın. Lazerden yeni çıkan parçanın soğumasını bekleyin ve ölçüm sırasında kalkmış kenarı elle bastırmayın. Parti numarası, ölçüm yönü, mastar uzunluğu ve en büyük sapmanın görüldüğü bölgeyi kaydedin.
Sapma aynı partide tekrarlanıyorsa kesim öncesi ve sonrası ölçüleri karşılaştırın. Hassas düzleştirme gerekiyorsa makine seçiminde sacın kalınlığı ve genişliğiyle birlikte malzeme kalitesini, parça boyunu ve hedef toleransı dikkate alın. En sağlıklı karşılaştırma, kendi parçanız üzerinde düzleştirme öncesi ve sonrası aynı noktaları ölçerek yapılır.
Meşe Makina’nın silindirli düzleştirme modellerini ve çalışma diyagramlarını BAST Sac Düzleştirme Makinesi sayfasında inceleyebilirsiniz.
Sıkça sorulan sorular
I-Unit nedir?
I-Unit, şeridin farklı bölgeleri arasındaki bağıl uzunluk farkını ifade eder. Bir I-Unit, bir metrelik referans uzunlukta 0,01 mm uzunluk farkına karşılık gelir.
Sac levha için kaç milimetre düzlük sapması kabul edilir?
Kabul edilebilir sapma ürün standardına, levha ölçülerine, malzeme sınıfına ve siparişte istenen toleransa bağlıdır. Ölçülen boşluğu değerlendirirken hangi uzunlukta ölçüldüğünü de bilmek gerekir.
Lazer kesimden sonra sac neden dalgalanır?
Kesilen parça ana levhadan ayrıldığında malzemedeki artık gerilmeler yeniden dağılabilir. Özellikle uzun ve dar parçalarda bu durum eğilme veya köşe kalkması şeklinde görülebilir. Kesim sırasındaki bölgesel ısınma da şekil değişimine katkıda bulunabilir.
Düzlük ile paralellik arasındaki fark nedir?
Düzlük tek bir yüzeyin biçimini, paralellik ise o yüzeyin belirtilen bir referansa göre yönelimini de kontrol eder. Örneğin bir parçanın üst yüzeyi düz olduğu hâlde alt yüzeyine göre eğik durabilir.