

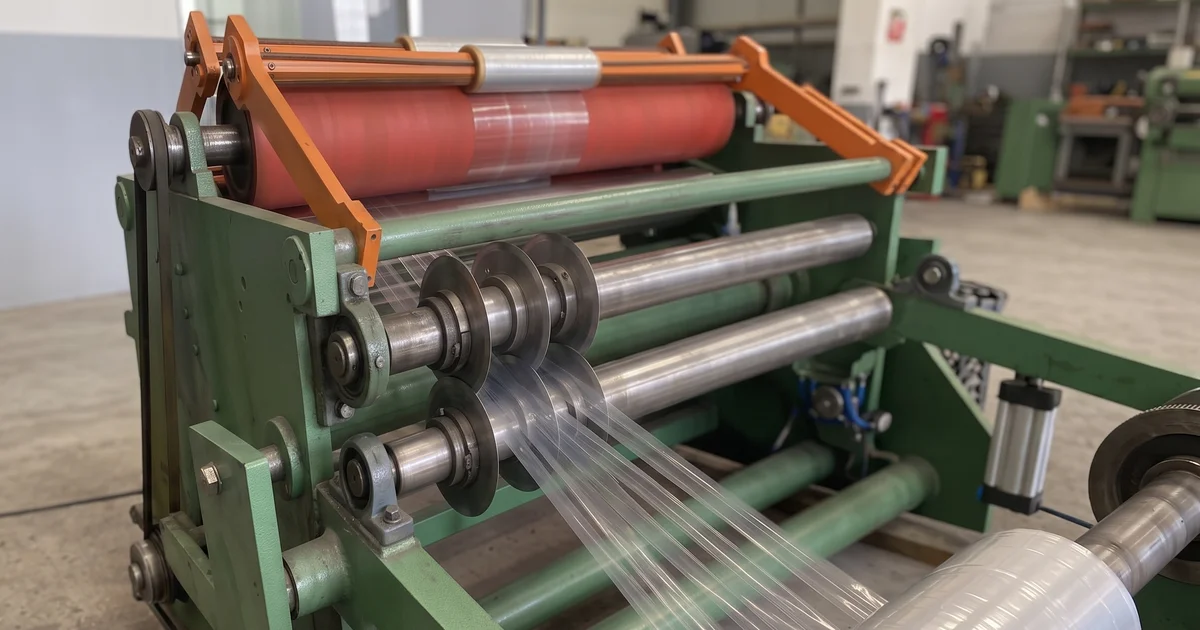
Ambalaj, etiket, kağıt, folyo ve film sektörlerinde bobin dilimleme makinaları, üretimin kritik aşamalarından birini üstlenir. Ana bobinin istenen genişliklerde, düzgün kenarlı ve kontrollü şekilde sarılmış alt bobinlere ayrılması, bıçak ayarından gergi kontrolüne kadar birçok unsurun doğru yönetilmesine bağlıdır.
Ölçüde veya kesim hattında oluşan küçük bir sapma, sonraki baskı ve paketleme süreçlerinde uyumsuzluğa, üretim duruşlarına veya ürün kaybına neden olabilir.
Meşe Makina olarak ambalaj sektörüne yönelik bobin dilimleme makinaları tasarlıyor ve üretiyoruz. 1600 mm bobin genişliğine kadar çalışan ambalaj bobin dilimleme makinamızı geliştirirken, kesim hassasiyetini belirleyen her bir faktörü tasarımın merkezine alıyoruz.
Bu yazıda bobin dilimleme makinasında kesim kalitesini, ölçü tutarlılığını ve sarım düzenini etkileyen temel faktörleri ele alıyoruz.
İçindekiler Tablosu
1. Kesim Yöntemi ve Bıçak Tipi
Her malzeme aynı kesim yöntemine uygun değildir. Malzeme özelliklerine uygun olmayan bir yöntem seçildiğinde, makina ne kadar gelişmiş olursa olsun istenen kesim kalitesine ulaşmak zorlaşır.
- Jilet (razor) kesim: İnce plastik filmler ve hafif malzemeler için uygundur. Kurulumu pratiktir ve ekonomik bir çözümdür. Kalın veya sert malzemelerde ise kenar kalitesi düşer.
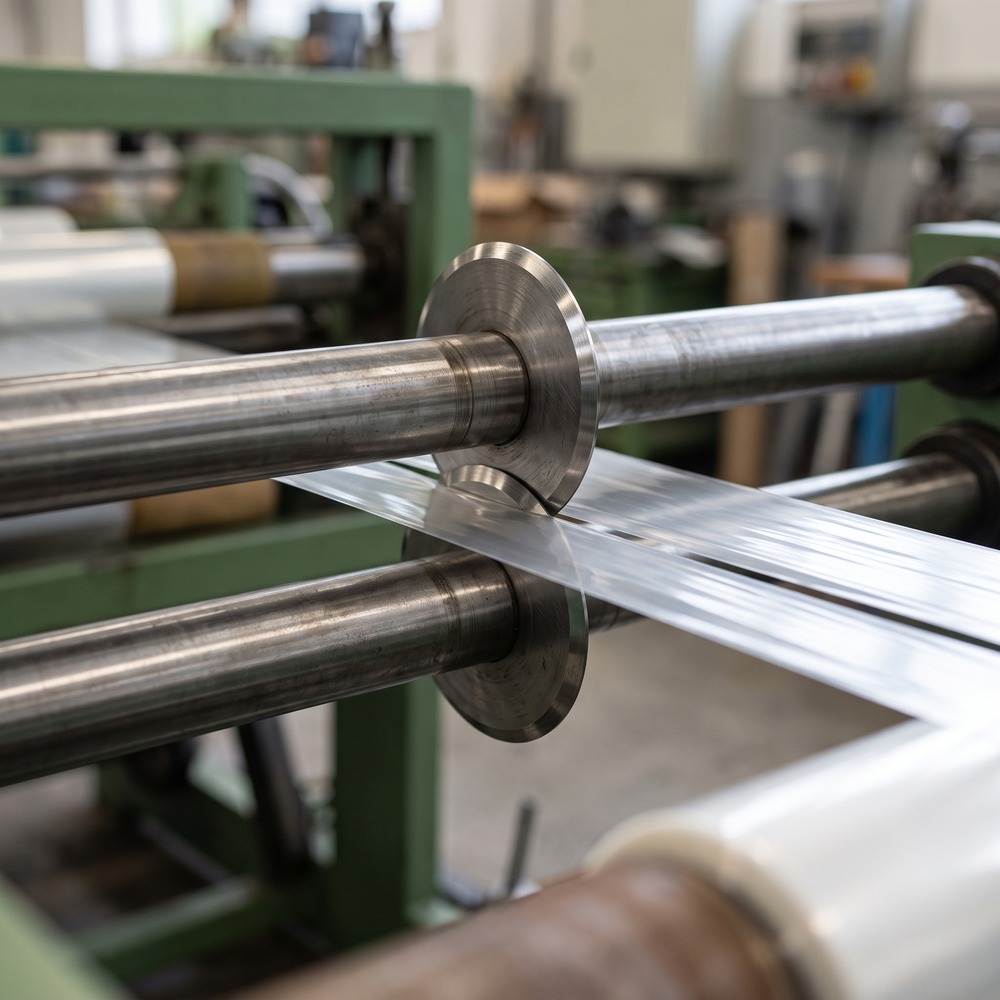
- Makaslı (shear) kesim: Üst ve alt dairesel bıçakların makas prensibiyle çalıştığı yöntemdir. Kağıt, laminasyon, etiket malzemeleri ve birçok film uygulamasında temiz kenar ve yüksek ölçü doğruluğu sağlar.
- Ezme (crush/score) kesim: Malzemenin bir bıçak ile sert bir yüzey arasında ezilerek ayrılması prensibine dayanır. Nonwoven, tekstil ve benzeri bazı uygulamalarda kullanılır. Malzemeye bağlı olarak kesim kenarında ezilme oluşabilir.
Doğru kesim yönteminin seçilmesi, kaliteli ve tutarlı bir sonuç elde etmenin ilk adımıdır. Makina yapılandırması belirlenirken işlenecek malzeme ve beklenen kesim kalitesi birlikte değerlendirilmelidir.
2. Bıçak Kalitesi, Keskinliği ve Aşınma
Bıçağın malzemesi, sertliği, geometrisi ve bileme durumu kesim performansını doğrudan belirler. Takım çeliği, HSS ve tungsten karbür gibi farklı bıçak malzemeleri, üretim ihtiyacına göre tercih edilir.
Körelmiş veya uygun olmayan bir bıçak:
- Kenarda çapak, toz ve lif oluşturur,
- Kesim sırasında malzemeyi çeker,
- Ölçü sapmalarına yol açar,
- Sarım kenarlarında düzensizlik oluşturur.
Bıçakların düzenli kontrol edilmesi, gerektiğinde bilenmesi veya değiştirilmesi kesim kalitesinin korunması için gereklidir.
3. Bıçak Ayarı: Bindirme, Açı ve Yan Baskı
Makaslı kesimde üst ve alt bıçaklar arasındaki ayarlar, kesim sonucunu doğrudan belirler. Özellikle bindirme miktarı, bıçak açısı ve yan baskı kuvveti doğru ayarlanmalıdır.
- Bindirme fazla olduğunda bıçaklar daha hızlı aşınır ve malzeme gereğinden fazla zorlanır.
- Bindirme yetersiz olduğunda kesim tam gerçekleşmez ve kenarda yırtılma oluşur.
- Bıçak açısı uygun olmadığında üst bıçak alt bıçağa düzgün temas etmez; kenarda çapak oluşur ve bıçak aşınması artar.
- Yan baskı yanlış ayarlandığında bıçak teması bozulur ve temiz bir kesim elde edilemez.
Bu değerler malzeme kalınlığı, sertliği, kullanılan bıçak ve çalışma hızı dikkate alınarak belirlenir.
4. Bıçak Pozisyonlama Sistemi
Bıçakların hedeflenen kesim genişliğine göre doğru konumlandırılması, nihai bobin ölçüsünü belirleyen temel unsurlardan biridir.
Manuel pozisyonlama sistemlerinde sonuç büyük ölçüde operatörün ölçüm ve ayar becerisine bağlıdır. Özellikle sık ürün veya ebat değişimi yapılan üretimlerde bu durum zaman kaybına ve ayar farklılıklarına yol açar.
Otomatik bıçak pozisyonlama sistemleri ise servo motorlar ve hassas ölçüm sistemleriyle bıçakların hızlı ve tekrarlanabilir şekilde konumlandırılmasını sağlar. Sık ebat değişimi yapılan işletmelerde ayar süresini kısaltır ve operatör kaynaklı ölçü hatalarını azaltır.
Bıçak konumlandırmanın hassasiyeti, özellikle dar şerit kesimlerde belirleyicidir. Meşe Makina ambalaj bobin dilimleme makinasında minimum 11 mm dilim genişliğiyle kesim yapılabilir.
5. Gergi Kontrolü
Malzemenin açma, kesim ve sarım bölgelerindeki gerginliği, hem kesim hem de sarım sonucunu belirler.
Gergi doğru kontrol edilmediğinde:
- Malzeme kesim bölgesinde dalgalanır,
- Esnek filmlerde uzama ve ölçü değişimi oluşur,
- Sarım sırasında kırışma, gevşek bobin veya teleskoplama meydana gelir.
Load cell (yük hücresi) veya dans silindirinden alınan geri bildirimi kullanan kapalı çevrim sistemleri, açma ve sarma bölümlerindeki frenleme veya tahrik kuvvetini sürekli düzenler. Böylece malzeme gerginliği üretim boyunca daha kararlı tutulur.
Her malzeme için uygun gergi değerinin belirlenmesi gerekir. İnce ve esnek filmlerle kağıt veya daha rijit malzemeler aynı gergi değerlerinde çalıştırılamaz.
Bobin çapı büyüdükçe gergiyi sabit tutmak daha da önemli hâle gelir. Meşe Makina bobin dilimleme makinası, 1000 mm’ye kadar çözme çapı ve 650 mm’ye kadar sarım çapıyla çalışır; bu çap aralığında kararlı bir sarım için gergi kontrolü tasarımın temel unsurlarından biridir.
6. Kenar Takip Sistemi
Ana bobin her zaman kusursuz şekilde sarılmış değildir. Malzeme makina içinde sağa veya sola kaydığında kesim hattı da hedeflenen konumdan sapar.
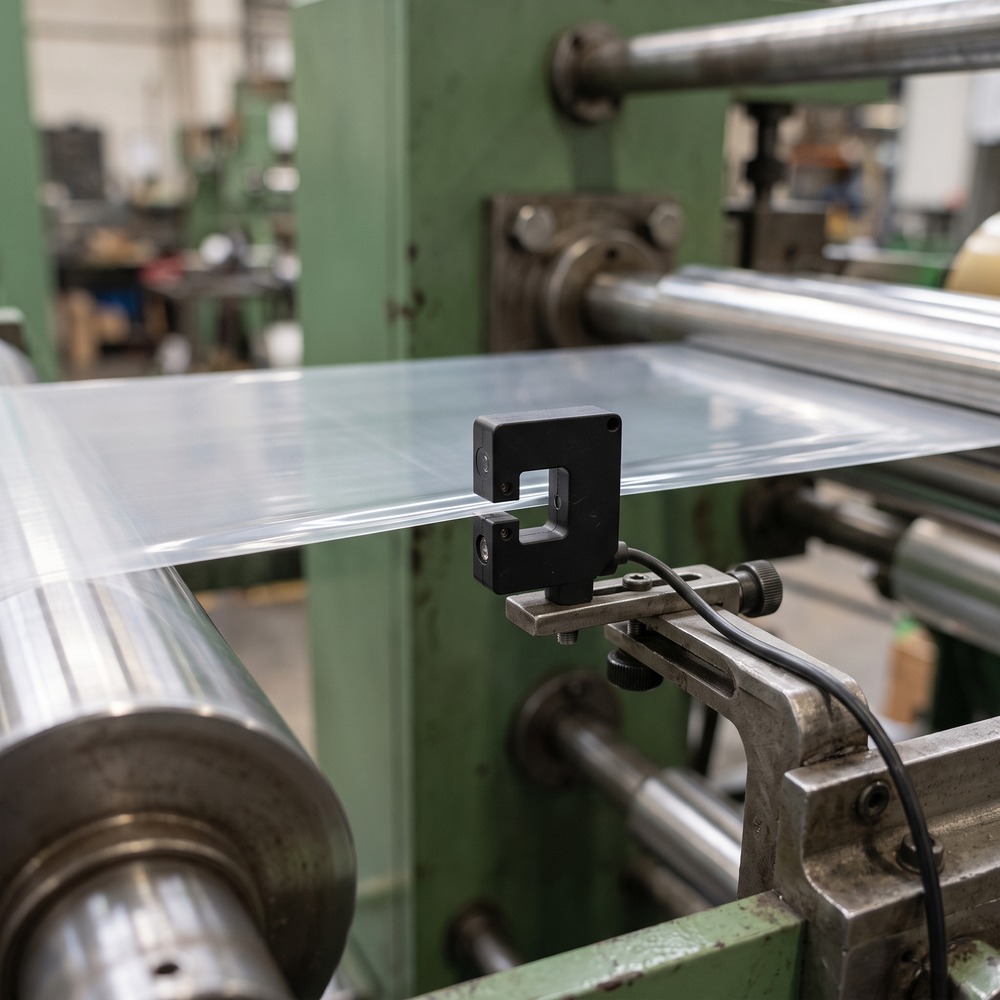
Kenar takip sistemi (EPC), sensörler aracılığıyla malzemenin konumunu izler ve yönlendirme mekanizmasına gerekli düzeltmeleri yaptırır. Böylece malzeme kesim bölgesine doğru hatta girer.
Kenar takibinde optik veya ultrasonik sensörler kullanılır. Baskılı malzemelerde ise kesimin baskı referansına göre yapılması gerekiyorsa baskı çizgisini veya referans işaretini algılayan optik sistemlerden yararlanılır. Daha karmaşık kontrol ihtiyaçlarında endüstriyel görüntü işleme sistemleri de üretim hattına entegre edilebilir.
Doğru çalışan bir kenar takip sistemi, özellikle uzun bobinlerde ve yüksek çalışma hızlarında kesim hattının kararlı kalmasını sağlar. Meşe Makina bobin dilimleme makinasında kullanılan fotoselli kenar kontrol sistemi, malzemenin kesim hattında doğru konumda ilerlemesini sağlar.
7. Mekanik Yapı: Rijitlik, Titreşim ve Salgı
Kesim sırasında bıçakların ve silindirlerin stabil çalışması, makinanın mekanik yapısına bağlıdır.
Yeterli rijitliğe sahip olmayan bir şasi, özellikle yüksek hızlarda titreşim üretir. Bu titreşim kesim hattına yansır ve kenar kalitesini bozar.
Benzer şekilde bıçak milleri, alt bıçak taşıyıcıları veya kılavuz silindirlerde oluşan salgı (runout), bıçakların her dönüşte aynı noktadan çalışmasını engeller. Bunun sonucunda dalgalı kesim kenarları, genişlik farklılıkları ve düzensiz bıçak teması ortaya çıkar.
Bu yüzden makina tasarımında ve imalatında şu unsurlar büyük önem taşır:
- Rijit ve hassas işlenmiş gövde yapısı
- Dengelenmiş silindirler
- Toleransları kontrol edilmiş miller
- Kaliteli rulman ve yataklama elemanları
- Doğru montaj
Mekanik yapıdaki doğruluk, yalnızca ilk üretim sırasında değil, makinanın uzun yıllar aynı kararlılıkla çalışabilmesi açısından da belirleyicidir.
8. Çalışma Hızı
Çalışma hızının artırılması üretim kapasitesini yükseltir. Ancak hız arttıkça sistem üzerindeki mekanik ve proses kaynaklı etkiler de belirginleşir.
Yüksek hızlarda:
- Titreşim artar,
- Gergi kontrolü zorlaşır,
- Statik elektrik daha belirgin hâle gelir,
- Malzemenin yönlendirilmesi zorlaşır,
- Bıçak ve ekipmanlarda ısınma görülebilir.
Dolayısıyla çalışma hızı yalnızca makinanın ulaşabildiği maksimum değere göre belirlenmemelidir. Malzeme tipi, bıçak yöntemi, bobin yapısı ve istenen kesim kalitesi birlikte değerlendirilmelidir.
9. Malzeme Özellikleri
Kesilen malzemenin fiziksel yapısı, makinanın nasıl ayarlanması gerektiğini belirler.
Dikkate alınması gereken başlıca özellikler şunlardır:
- Malzeme kalınlığı ve kalınlık değişkenliği
- Esneklik ve uzama davranışı
- Sertlik ve aşındırıcılık
- Yüzey ve kaplama özellikleri
- Ana bobinin düzgünlüğü ve sarım kalitesi
PE ve streç film gibi esnek malzemelerde gergi ayarı daha kritik hâle gelir. Daha sert veya aşındırıcı malzemeler ise bıçak seçimini ve aşınma hızını doğrudan etkiler.
Bu nedenle aynı makina üzerinde farklı malzemeler işlenirken bıçak, gergi ve hız ayarlarının yeniden düzenlenmesi gerekir.
10. Ortam Koşulları ve Statik Elektrik
Sıcaklık ve nem değişimleri özellikle kağıt ve bazı plastik malzemelerin boyutsal kararlılığını etkiler.
Plastik filmlerde oluşan statik elektrik ise şu sorunlara neden olur:
- Malzemenin silindirlere yapışması
- Toz ve yabancı partiküllerin yüzeye çekilmesi
- Kesim sonrasında şeritlerin birbirinden düzgün ayrılmaması
Statik giderici barlar ve kontrollü üretim ortamı, bu sorunların azaltılmasında önemli rol oynar.
11. Bakım ve Operatör Eğitimi
Düzenli bakım yapılmayan bir makina zamanla kesim doğruluğunu ve çalışma kararlılığını kaybeder.
Periyodik olarak yapılması gereken kontroller şunlardır:
- Bıçakların kontrol edilmesi
- Rulman ve silindirlerin incelenmesi
- Gergi sensörlerinin kontrol ve kalibrasyonunun yapılması
- Kenar takip sisteminin doğru çalıştığının doğrulanması
- Mil ve yataklamalardaki boşlukların kontrol edilmesi
Operatör eğitimi de en az makina donanımı kadar önemlidir. Malzemeye göre doğru bıçak, gergi ve hız ayarının yapılması; iş değişimlerinde standart prosedürlerin uygulanması ve aşınma belirtilerinin erken fark edilmesi üretim kalitesinin korunmasını sağlar. Makina tesliminde verilen kullanım ve ayar bilgilendirmesi ile sonrasındaki teknik destek, doğru kullanımın sürdürülmesine katkı sağlar.
Sıkça Sorulan Sorular
Bobin dilimleme makinasında kesim toleransı ne kadardır?
Kesim toleransı; makinanın mekanik yapısına, bıçak pozisyonlama sistemine, işlenen malzemeye, çalışma hızına ve proses ayarlarına göre değişir. Bu nedenle tüm uygulamalar için geçerli tek bir tolerans değeri yoktur. Hassas imal edilmiş ve doğru ayarlanmış sistemlerde dar toleranslarla ve tekrarlanabilir ölçülerle çalışılır.
Kenarda toz ve çapak oluşmasının sebebi nedir?
En yaygın nedenler körelmiş bıçak, yanlış bıçak ayarı, malzemeye uygun olmayan kesim yöntemi ve hatalı çalışma koşullarıdır. Malzemenin yapısı ve kaplama özellikleri de oluşan toz miktarını etkiler.
Sarılan bobinlerde teleskoplama neden olur?
Teleskoplama genellikle dengesiz sarım gerginliği, hatalı sarım basıncı veya tork ayarları, malzeme kalınlığındaki değişimler ve sarım miliyle ilgili mekanik sorunlardan kaynaklanır. Malzemenin sarım noktasına doğru hizada ulaşması da düzenli bobin oluşumu için gereklidir.
Sonuç
Bobin dilimleme makinasında kesim kalitesi tek bir parçaya veya ayara bağlı değildir. Bıçak seçimi, bıçak ayarı, gergi kontrolü, kenar takibi, mekanik yapı, çalışma hızı ve malzeme özellikleri birlikte değerlendirilmelidir.
Bu unsurlar doğru şekilde yönetildiğinde temiz kenarlı, ölçüsü tutarlı ve düzgün sarılmış bobinler elde edilir. Düzenli bakım ve doğru operatör ayarları da bu kalitenin üretim boyunca korunmasını sağlar.
Meşe Makina olarak, farklı malzeme ve üretim ihtiyaçlarına uygun bobin dilimleme çözümleri tasarlıyor ve üretiyoruz. Standart modellerin yanı sıra Ar-Ge birimimizle ihtiyaca özel makinalar geliştiriyoruz. Diğer makina çözümlerimiziinceleyebilir, projenize uygun sistem seçenekleri hakkında bilgi almak için bizimle iletişime geçebilirsiniz.
Bu İçeriği Paylaşın
Related Posts